

- - DÂY CHUYỀN SẢN XUẤT, LẮP RÁP ĐỘNG CƠ ĐIỆN, MOTOR, STATOR, ROTOR
- - ĐIỆN TRỞ GIA NHIỆT KANTHAL
- - MÁY GẤP HỘP TỰ ĐỘNG
- - BỘ LỌC CÔNG NGHIỆP - INDUSTRIAL FILTER
- - DẦU NHỚT CÔNG NGHIỆP - MỠ BÔI TRƠN CÔNG NGHIỆP
- - HÓA CHẤT CHỐNG CÁU CẶN, ĂN MÒN, VI KHUẨN CHO THÁP GIẢI NHIỆT COOLING TOWER, THIẾT BỊ TRAO ĐỔI NHIỆT, CHILLER, ĐƯỜNG ỐNG, HỆ THỐNG LÀM MÁT, NỒI HƠI
- - MÁY PHUN CÁT
- - MÁY PHUN BI
- - Máy phun bi dạng rổ xoay, giỏ xoay, lồng quay
- - Máy phun bi dạng băng tải đảo, băng tải cuốn
- - Dây chuyền phun bi, sơn, sấy tổng đoạn
- - Máy phun bi dạng thùng quay, tang trống xoay
- - Máy phun bi lên sàn nhà, nền nhà xưởng, mặt đường, sàn bê tông, sàn thép
- - Máy phun bi lên đá, tấm đá, đá marble, đá granite, bê tông, gạch lót
- - Máy phun bi dạng buồng thông suốt liên tục
- - Máy phun bi rèn làm bền bề mặt - Shot peening machine
- - Máy phun bi dạng xe goòng, xe đẩy có bàn xoay
- - Máy phun bi làm sạch dây, sợi, cuộn, thanh nhỏ
- - Máy phun bi làm sạch vỏ bình gas
- - Máy phun bi làm sạch dầm kèo thép, cấu kiện thép, kết cấu thép
- - Máy phun bi làm sạch thép tấm, thép hình, thép ống, thép thanh, thép hộp
- - Máy phun bi dạng băng tải lưới
- - Máy phun bi dạng bàn xoay, mâm quay
- - Máy phun bi dạng thùng đảo
- - Máy phun bi dạng treo
- - ĐÚC ÁP LỰC NHÔM - ĐÚC ÁP LỰC KẼM - ĐÚC ÁP LỰC MAGIÊ - DIE CASTING
- - MÁY THỔI CHAI PET - MÁY THỔI CHAI NHỰA - MÁY THỔI THÙNG NHỰA, BÌNH NHỰA
- - VẬT TƯ TIÊU HAO - LINH KIỆN - PHỤ KIỆN
- - MÁY TRỘN - BỒN TRỘN - MÁY TRỘN CÔNG NGHIỆP
- - MÁY SÀNG - MÁY SÀNG RUNG - MÁY SÀNG CÔNG NGHIỆP
- - MÁY MÓC NGÀNH NHỰA
- - LÒ NHIỆT LUYỆN - LÒ NUNG CÔNG NGHIỆP
- - MÁY SẤY THĂNG HOA - MÁY SẤY CHÂN KHÔNG - MÁY SẤY LẠNH - MÁY SẤY TẦNG SÔI - MÁY SẤY PHUN
- - DÂY CHUYỀN CHIẾT RÓT TỰ ĐỘNG
- - MÁY ĐẾM VIÊN TỰ ĐỘNG
- - DÂY CHUYỀN SẢN XUẤT CHẾ BIẾN ĐÓNG GÓI THỰC PHẨM ĐÓNG HỘP, ĐÓNG LON, ĐỒ HỘP
- - MÁY VÀO HỘP - MÁY ĐÓNG HỘP - MÁY VÔ HỘP GIẤY
- - MÁY SÚC RỬA CHAI, LỌ - MÁY SẤY KHÔ CHAI, LỌ, LON, HỘP, BÌNH, HŨ, CAN, XÔ
- - MÁY CẤP CHAI - MÁY NẠP CHAI, LỌ, LON, HỘP, BÌNH, HŨ, CAN, XÔ
- - MÁY, ROBOT BỐC CHẤT XẾP HÀNG HÓA, BAO, THÙNG LÊN PALLET TỰ ĐỘNG
- - MÁY ĐÓNG ĐAI - MÁY ĐAI THÙNG CARTON - MÁY ĐÓNG ĐAI PALLET
- - MÁY ĐÓNG THÙNG CARTON - MÁY VÀO THÙNG GIẤY - MÁY VÔ THÙNG CARTON
- - MÁY DÁN BĂNG KEO - MÁY DÁN BĂNG DÍNH
- - DÂY CHUYỀN CHẾ BIẾN ĐỒ UỐNG, NƯỚC GIẢI KHÁT, NƯỚC ÉP TRÁI CÂY, SỮA, NƯỚC TĂNG LỰC
- - MÁY ĐÓNG GÓI
- - MÁY CHIẾT RÓT
- - MÁY ĐÓNG NẮP - MÁY SIẾT NẮP - MÁY VẶN NẮP
- - MÁY VIỀN MÍ LON, HỘP, HŨ - MÁY GHÉP MÍ LON, HỘP
- - MÁY DÁN NHÃN
- - MÁY BỌC MÀNG CO - MÁY RÚT MÀNG CO - MÁY CO MÀNG
- - MÁY DÁN MÀNG - MÁY HÀN MÀNG - MÁY SEAL MÀNG
- - MÁY QUẤN MÀNG
- - MÁY DÒ DỊ VẬT, KIỂM TRA VẬT THỂ LẠ, PHÁT HIỆN PHẾ PHẨM
- - MÁY KIỂM TRA NGOẠI QUAN SẢN PHẨM, PHÂN LOẠI SẢN PHẨM
- - MÁY MÓC NGÀNH THỰC PHẨM, ĐỒ UỐNG
- - MÁY MÓC NGÀNH DƯỢC MỸ PHẨM
- - THIẾT BỊ NÂNG HẠ, VẬN CHUYỂN SẢN PHẨM
- - MÁY IN PHUN DATE CODE, BARCODE, QR CODE, LOGO, MÃ VẠCH, SỐ SERI, SỐ LÔ - MÁY IN DATE
- - THIẾT BỊ TRAO ĐỔI NHIỆT - BỘ TRAO ĐỔI NHIỆT
- - NHÀ KHO THÔNG MINH - NHÀ KHO TỰ ĐỘNG


Máy phun bi làm sạch dầm kèo thép, cấu kiện thép, kết cấu thép
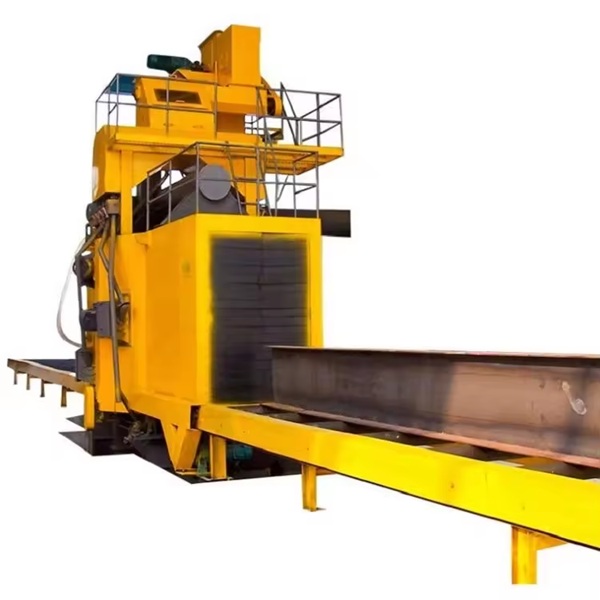
Máy phun bi làm sạch kết cấu thép là giải pháp công nghệ nền tảng và bắt buộc trong ngành cơ khí hạng nặng, đóng tàu, và xây dựng nhà thép tiền chế. Thiết bị này xử lý triệt để bài toán chuẩn bị bề mặt (Surface Preparation) đạt các cấp độ sạch tiêu chuẩn quốc tế như Sa 2.5 hay Sa 3.0 trước khi tiến hành sơn phủ chống rỉ. Đối với các chủ doanh nghiệp, bộ phận thu mua và các kỹ sư trưởng xưởng gia công thép, việc thấu hiểu cấu trúc kỹ thuật của dòng máy này là cơ sở cốt lõi để gia tăng năng suất, giảm hao phí nhân công và tối ưu hóa chi phí vận hành.
Bài viết này cung cấp phân tích kỹ thuật chuyên sâu về hệ thống dọn sạch rỉ sét kết cấu thép công nghiệp.
1. Định nghĩa máy phun bi làm sạch kết cấu thép là gì?
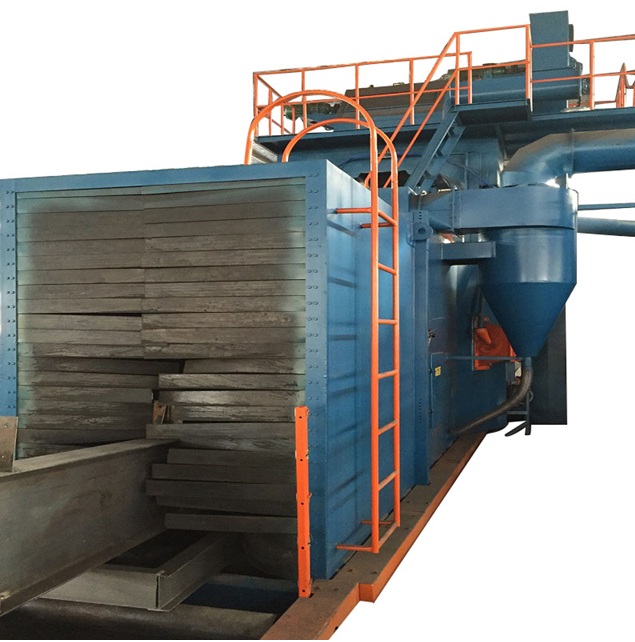
Máy phun bi làm sạch kết cấu thép (tên tiếng Anh chuyên ngành thường gọi là steel structure shot blasting machine hoặc steel frame shot blasting machine) là hệ thống máy tự động công suất lớn, sử dụng lực ly tâm của tổ hợp nhiều đầu phun cánh văng để bắn hạt bi thép (steel shot/steel grit) với vận tốc cực cao (>80 m/s) vào bề mặt phôi.
Thiết bị được thiết kế với buồng phun dạng hầm và hệ thống băng tải con lăn chịu tải nặng để đẩy các cấu kiện thép cồng kềnh đi xuyên qua buồng phun liên tục, đánh bật hoàn toàn lớp rỉ sét, vảy nhiệt oxit và tạo độ nhám bám sơn đồng đều.
2. Ứng dụng thực tế trong ngành cơ khí và xây dựng
Thiết bị này đóng vai trò là xương sống trong công đoạn xử lý bề mặt tại các nhà xưởng cơ khí chế tạo lớn:
- Sản xuất nhà thép tiền chế: Vận hành như một hệ thống | Máy phun bi làm sạch dầm kèo thép chuyên dụng, làm sạch đồng loạt các thanh dầm chữ H, I, U, V, cột thép, xà gồ có kích thước siêu trường siêu trọng trước khi hàn ghép và sơn bảo vệ.
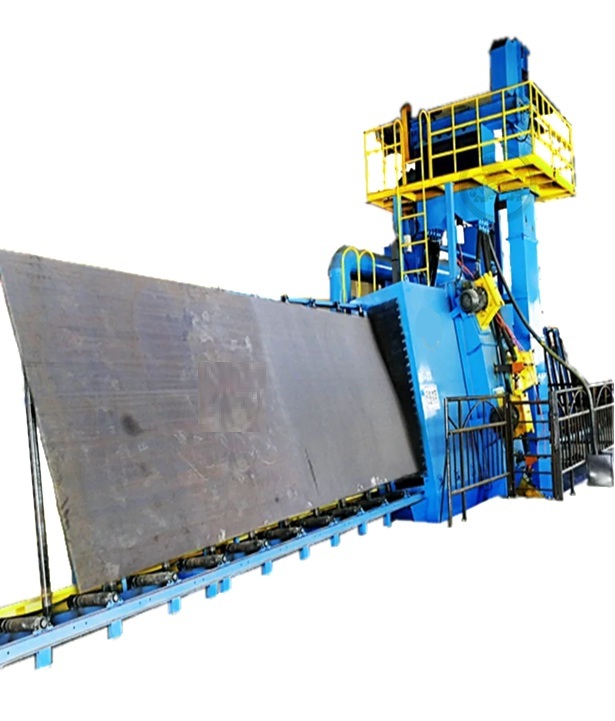
- Gia công cơ khí nặng: Ứng dụng làm dòng máy phun bi làm sạch cấu kiện thép dạng tấm, đường ống dẫn dầu khí, kết cấu giàn khoan, cấu kiện cầu đường bến cảng, và khung sườn xe tải hạng nặng.
- Dây chuyền đóng tàu và thiết bị áp lực: Làm sạch bề mặt các tấm thép vỏ tàu, bồn chứa áp lực công nghiệp lớn bị rỉ sét do lưu kho lâu ngày trong môi trường độ ẩm cao.
3. Đặc điểm kỹ thuật và lợi ích vận hành vượt trội
Đặc điểm cấu trúc cơ khí nặng
- Hệ thống đầu phun đa vị trí (Multi-wheel Layout): Máy thường bố trí từ 4, 8 đến 12 đầu phun cánh văng (Blast wheels) đan chéo góc nghiêng từ phía trên, phía dưới và hai hông buồng phun, đảm bảo luồng bi thép bao phủ 100% diện tích bề mặt dầm kèo dập khuôn liên tục mà không cần lật phôi.
- Buồng phun bọc tấm lót SPM siêu cứng: Mặt trong buồng phun tiếp xúc trực tiếp với luồng bi được bọc các tấm lót bằng thép hợp kim mangan đúc dày (độ cứng >60 HRC), chống chịu mài mòn va đập phá hủy trực tiếp hàng chục năm.
- Băng tải con lăn tải trọng nặng (Heavy-duty Roller Conveyor): Các con lăn chịu lực được chế tạo từ thép ống dày đặc dụng, dẫn động bởi motor giảm tốc biến tần, cho phép tịnh tiến những cấu kiện thép nặng hàng chục tấn di chuyển mượt mà.
Lợi ích sản xuất và kinh tế (Bài toán tối ưu chi phí)
- Năng suất vượt bậc gấp 20 lần thủ công: Thay thế hoàn toàn hàng chục nhân công sử dụng máy mài tay hoặc vòi phun cát thủ công chậm chạp, bụi bẩn, giúp đẩy nhanh tiến độ bàn giao đơn hàng lớn.
- Đạt chuẩn chất lượng bề mặt khắt khe: Đạt độ sạch Sa 2.5 đồng đều lý tưởng, tạo biên dạng nhám tối ưu giúp màng sơn bám dính chắc chắn, nâng tuổi thọ lớp sơn chống ăn mòn lên trên 15 năm trong môi trường khắc nghiệt.
- Tự động tuần hoàn và xử lý bụi 100%: Tích hợp bộ thu hồi bi bằng trục vít tải, gàu tải đứng, tháp phân tách bụi khí động học và hệ thống lọc bụi túi vải xung khí nén. Toàn bộ hạt bi sạch được giữ lại tái sử dụng hàng ngàn lần, không phát thải bụi ra nhà xưởng.
4. Cấu tạo và nguyên lý hoạt động dạng băng tải con lăn liên tục
Cấu tạo chi tiết các module chức năng
Hệ thống steel fabrication shot blasting machine tiêu chuẩn bao gồm các phân khu module kết nối liên hoàn:
[Băng tải con lăn nạp phôi] ──> [Buồng phun hầm kẹp màng chắn bi]
│
[Hệ thống lọc bụi túi vải] <── [Tổ hợp đầu phun cánh văng đa hướng]
│
[Trục vít tải đáy / Gàu tải] ──> [Tháp tách cát/bi] ──> [Hệ thống chổi quét/Thổi sạch]
- Buồng phun chính (Blasting Chamber): Kết cấu vách thép kiên cố, có nhiều lớp rèm cao su xếp chồng ở cửa nạp và cửa xả để ngăn chặn hạt bi thép bắn văng ra ngoài.
- Cụm đầu phun cánh văng (Turbines): Trọng tâm truyền động lực, quay tốc độ cao bằng dây đai truyền từ motor lớn, định hướng dòng hạt bi thép bắn trực diện vào cấu kiện kết cấu.
- Module làm sạch thành phẩm (Post-blasting Cleaning): Tích hợp chổi quét con lăn cao su cao cấp và vòi thổi khí áp lực cao ở lối ra để quét sạch toàn bộ hạt bi còn đọng lại trên cánh dầm chữ H/I trước khi đi ra ngoài.
- Hệ thống tuần hoàn tách bi (Recovery System): Trục vít tải cào dưới đáy buồng dồn bi về chân gàu tải đứng, gàu tải đưa lên tháp tách khí động học để hút sạch bụi mịn và cám thép vỡ.
Nguyên lý vận hành kỹ thuật
Cấu kiện thép (ví dụ: dầm kèo chữ H) được đặt lên băng tải con lăn đầu vào -> Băng tải tịnh tiến đẩy phôi đi vào buồng hầm kẹp -> Hệ thống hút bụi và hệ thống tuần hoàn bi khởi động -> Tổ hợp các đầu phun cánh văng vặn ga kích hoạt bắn luồng bi thép cường độ lớn liên tục từ mọi hướng vào dầm thép đang di chuyển qua -> Phôi đi tiếp qua cụm chổi quét gạt sạch bi đọng -> Băng tải con lăn đầu ra đưa cấu kiện kết cấu thép sạch bóng rỉ sét, có màu xám bạc đồng đều ra ngoài để chuyển thẳng sang phân khu sơn phủ.
5. Các thông số kỹ thuật cốt lõi cần lưu ý khi lựa chọn máy
Để phòng Thu mua và phòng Kỹ thuật thiết bị phối hợp chọn đúng model kết cấu khung máy khớp với kích thước dầm kèo của xưởng, cần soi kỹ bảng thông số sau:
|
Thông số kỹ thuật |
Ý nghĩa thực tế đối với nhà máy kết cấu thép |
|
Kích thước cửa buồng hiệu dụng (W x H) |
Giới hạn chiều rộng và chiều cao tối đa của dầm kèo thép có thể chui lọt qua máy. |
|
Số lượng & Công suất đầu phun bi |
Quyết định tốc độ làm sạch (ví dụ: 8 đầu phun x 15kW), công suất càng lớn, tốc độ kéo băng tải càng nhanh. |
|
Tốc độ di chuyển băng tải (Speed) |
Thường điều chỉnh qua biến tần từ 0.5 - 4.0 mét/phút tùy thuộc vào độ rỉ sét của thép phôi. |
|
Tải trọng tối đa của băng tải con lăn |
Khả năng chịu nặng tính trên mỗi mét tới (ví dụ: 1000kg/m hoặc 2000kg/m) để tránh cong trục con lăn. |
|
Lưu lượng bộ hút lọc bụi (m³/h) |
Phải đủ lớn để hút sạch khói bụi phát sinh, giữ buồng hầm luôn áp suất âm ngăn bụi thoát ra ngoài. |
|
Loại hạt bi thép khuyến cáo |
Thường phối trộn tỷ lệ Hạt bi tròn (Steel shot S330/S460) và Hạt đa cạnh (Steel grit G25/G40) để vừa đánh rỉ nhanh vừa tạo độ nhám bám sơn tốt. |
6. Hướng dẫn vận hành, bảo trì và bảo dưỡng định kỳ
Do hoạt động trong môi trường lực phá hủy mài mòn cực kỳ lớn, quy trình bảo dưỡng máy kết cấu thép cần thực hiện nghiêm ngặt hằng ngày:
Lưu ý khi vận hành
- Tránh chạy không tải: Tuyệt đối không bật đầu phun bắn bi khi băng tải con lăn không có phôi thép che đỡ bên trong buồng. Luồng bi bắn trực tiếp không có điểm tì sẽ đẩy nhanh tiến trình mài mòn thủng vách lót bảo vệ.
- Kiểm tra chổi gạt hạt bi: Căn chỉnh chiều cao chổi quét lối ra vừa khít với mặt dầm thép để gạt sạch bi quay lại máy. Nếu chổi mòn, bi thép sẽ bị thất thoát theo dầm ra ngoài xưởng gây lãng phí và trơn trượt nguy hiểm.
- Phân loại phôi dính nước: Thép tấm hoặc dầm lưu kho ngoài bãi dính nước mưa bắt buộc phải được sấy khô ráo trước khi đưa vào máy, tránh làm ướt bụi thép gây bết dính đóng tảng nghẹt tháp tách bi.
Quy trình bảo dưỡng định kỳ
- Hằng ngày: Kiểm tra độ mòn của cánh văng (Blades) trong đầu phun bi, thay thế ngay nếu có cánh bị khuyết lệch để tránh mất cân bằng động gây rung lắc cháy motor. Kiểm tra các tấm lót Mn13 chịu va đập xem có bị lỏng ốc hay thủng hay không.
- Hằng tuần: Kiểm tra độ căng dây đai truyền động đầu phun. Vệ sinh lưới sàng rác, mẩu xỉ hàn rơi xuống đáy vít tải.
- Hằng tháng: Tra mỡ chịu nhiệt cao vào các gối đỡ vòng bi đầu phun tốc độ cao. Kiểm tra độ mòn của các con lăn chịu lực kẹp trong buồng hầm. Xả bụi bẩn định kỳ ở phễu chứa bộ lọc túi vải.
7. Xu hướng phát triển công nghệ mới trong xử lý kết cấu thép
Để tối ưu hóa chi phí năng lượng và nhân công, các hệ thống máy phun bi kết cấu thép hiện đại đang được cải tiến mạnh mẽ:
- Hệ thống đầu phun hiệu suất cao chuyển động góc (Abrasive Angle-Adjustable): Cho phép các đầu phun tự động xoay chuyển một góc nhỏ bằng động cơ Servo dựa trên việc quét laser biên dạng dầm thép đi vào, tập trung mật độ bắn bi vào các góc khuất kẹt của dầm chữ H phức tạp.
- Quản lý điện năng thông minh biến tần kỹ thuật số: Máy tự động hạ công suất đầu phun và tốc độ vòng quay khi khoảng cách giữa hai cấu kiện thép trên băng tải bị trống, giúp tiết kiệm tới 30% lượng điện năng tiêu thụ cho nhà xưởng.
8. Câu hỏi thường gặp (FAQ) về máy phun bi kết cấu thép
1. Máy phun bi kết cấu thép dạng băng tải con lăn có làm sạch được thép tấm phẳng không?
Trả lời: Có. Máy được thiết kế đa năng để xử lý cả dầm kèo chữ H, I, U, V lẫn các tấm thép phẳng khổ lớn. Tuy nhiên, khi phun thép tấm phẳng mỏng (dưới 6mm), cần hạ áp lực đầu phun để tránh ứng suất va đập làm vênh cong tấm thép.
2. Tại sao dầm thép sau khi đi qua máy phun bi vẫn còn sót lại nhiều bụi đỏ bám dính?
Trả lời: Hiện tượng này do hai nguyên nhân kỹ thuật: Một là hệ thống hút bụi túi vải bị nghẹt màng lọc khiến lực hút yếu không thu hồi được bụi mịn; hai là tháp phân tách khí động học chỉnh chưa chuẩn khiến bụi cám rỉ thép lẫn ngược lại vào dòng bi sạch và bám vào phôi khi phun. Bạn cần vệ sinh túi lọc và calib lại cửa gió tháp tách.
3. Bao lâu thì tôi cần châm thêm hạt bi thép mới vào máy?
Trả lời: Trong quá trình bắn phá, hạt bi thép sẽ bị mòn mịn và vỡ thành bụi nhỏ bị hút đi (hao mòn tự nhiên khoảng 1 - 1.5kg cho mỗi giờ phun của một đầu máy). Do đó, người vận hành cần kiểm tra mắt kiểm soát bi hằng ngày và châm bổ sung bi mới vào phễu chứa mỗi ca làm việc để giữ áp lực phun đạt đỉnh ổn định.
4. Độ nhám bề mặt (Roughness) lý tưởng sau khi phun bi kết cấu thép là bao nhiêu?
Trả lời: Đối với kết cấu thép xây dựng và đóng tàu thông thường, độ nhám bề mặt tiêu chuẩn (Rz) yêu cầu dao động trong khoảng từ 40 - 75 micron. Biên dạng nhám này vừa đủ tạo độ bám cơ học chắc chắn cho các lớp sơn lót epoxy mà không làm tốn quá nhiều màng sơn phủ.
5. Chi phí đầu tư hệ thống lọc bụi túi vải có thực sự cần thiết không?
Trả lời: Đây là module bắt buộc của máy dán nhãn kết cấu thép công nghiệp. Lượng bụi oxit sắt phát sinh khi bắn phá dầm kèo là cực kỳ lớn và độc hại. Bộ lọc bụi túi vải kẹp xung khí nén giữ lại 99.9% bụi mịn, vừa bảo vệ sức khỏe công nhân, chống cháy nổ nhà xưởng vừa đáp ứng nghiêm ngặt các tiêu chuẩn kiểm tra môi trường của cơ quan chức năng.
ABM Việt Nam – Nhà cung cấp giải pháp máy phun bi làm sạch kết cấu thép tự động, công suất lớn hàng đầu
Để xây dựng một phân xưởng gia công cơ khí kết cấu thép vận hành chuyên nghiệp, bứt phá năng suất và đáp ứng hoàn hảo các tiêu chuẩn nghiệm thu khắt khe của các tổng thầu quốc tế, Công ty TNHH Công Nghệ ABM Việt Nam chính là đối tác chiến lược tin cậy hàng đầu của doanh nghiệp.
Chúng tôi chuyên sâu nhập khẩu, thiết kế cải tiến và lắp đặt hệ thống máy phun bi làm sạch kết cấu thép đạt các tiêu chuẩn công nghiệp nặng đỉnh cao:
- Chất lượng cơ khí cao siêu trường: Kết cấu buồng hầm phun bọc tôn dày chịu lực, lót đệm các tấm hợp kim Mn13 đúc nguyên khối chống chịu mài mòn khốc liệt, đảm bảo tuổi thọ máy hoạt động bền bỉ qua nhiều thập kỷ.
- Vận hành tự động đồng bộ: Tích hợp mượt mà giải pháp kẹp màng chắn bi thông minh, hệ thống chổi quét gạt thổi bụi đầu ra và băng tải con lăn tải trọng nặng điều khiển biến tần tự động, giúp tối ưu hóa chu trình liên hoàn khép kín.
- Tốc độ xử lý cao vượt trội: Trang bị tổ hợp các đầu văng bi thế hệ mới tối ưu thiết kế cánh gạt, vận hành mượt mà liên tục 3 ca, đánh bay mọi mảng bám rỉ sét cứng đầu trên dầm kèo thép trong thời gian ngắn nhất.
- Đồng hành kỹ thuật chuyên sâu: Đội ngũ kỹ sư cơ điện tử giàu kinh nghiệm của ABM Việt Nam hỗ trợ doanh nghiệp trọn gói từ khảo sát layout mặt bằng xưởng, chạy thử mẫu phôi trực tiếp, tính toán cấp hạt phối trộn bi chuẩn xác đến dịch vụ bảo trì định kỳ thần tốc và luôn sẵn kho linh kiện thay thế chính hãng.
Để đội ngũ kỹ sư chuyên sâu của ABM Việt Nam có thể tính toán chính xác kích thước thông thủy cửa buồng hầm và cấu hình số lượng đầu phun tối ưu nhất cho bạn, vui lòng cho biết thêm:
- Kích thước mặt cắt lớn nhất của cấu kiện của bạn là bao nhiêu (ví dụ: dầm chữ H cao 1200mm, rộng 500mm hay thép tấm bản rộng 2000mm)?
- Năng suất mục tiêu của phân xưởng (ví dụ: bạn cần làm sạch bao nhiêu tấn kết cấu thép hoặc bao nhiêu mét chiều dài dầm dầm trong một ca làm việc)?
- Diện tích chiều dài mặt bằng xưởng dự định bố trí hệ thống băng tải con lăn (thường hệ thống cần khoảng 25m - 35m chiều dài nền xưởng) có bị vướng kết cấu cột nhà xưởng hiện tại không?

