

- - DÂY CHUYỀN SẢN XUẤT, LẮP RÁP ĐỘNG CƠ ĐIỆN, MOTOR, STATOR, ROTOR
- - ĐIỆN TRỞ GIA NHIỆT KANTHAL
- - MÁY GẤP HỘP TỰ ĐỘNG
- - BỘ LỌC CÔNG NGHIỆP - INDUSTRIAL FILTER
- - DẦU NHỚT CÔNG NGHIỆP - MỠ BÔI TRƠN CÔNG NGHIỆP
- - HÓA CHẤT CHỐNG CÁU CẶN, ĂN MÒN, VI KHUẨN CHO THÁP GIẢI NHIỆT COOLING TOWER, THIẾT BỊ TRAO ĐỔI NHIỆT, CHILLER, ĐƯỜNG ỐNG, HỆ THỐNG LÀM MÁT, NỒI HƠI
- - MÁY PHUN CÁT
- - MÁY PHUN BI
- - ĐÚC ÁP LỰC NHÔM - ĐÚC ÁP LỰC KẼM - ĐÚC ÁP LỰC MAGIÊ - DIE CASTING
- - MÁY THỔI CHAI PET - MÁY THỔI CHAI NHỰA - MÁY THỔI THÙNG NHỰA, BÌNH NHỰA
- - VẬT TƯ TIÊU HAO - LINH KIỆN - PHỤ KIỆN
- - MÁY TRỘN - BỒN TRỘN - MÁY TRỘN CÔNG NGHIỆP
- - MÁY SÀNG - MÁY SÀNG RUNG - MÁY SÀNG CÔNG NGHIỆP
- - MÁY MÓC NGÀNH NHỰA
- - LÒ NHIỆT LUYỆN - LÒ NUNG CÔNG NGHIỆP
- - MÁY SẤY THĂNG HOA - MÁY SẤY CHÂN KHÔNG - MÁY SẤY LẠNH - MÁY SẤY TẦNG SÔI - MÁY SẤY PHUN
- - DÂY CHUYỀN CHIẾT RÓT TỰ ĐỘNG
- - MÁY ĐẾM VIÊN TỰ ĐỘNG
- - DÂY CHUYỀN SẢN XUẤT CHẾ BIẾN ĐÓNG GÓI THỰC PHẨM ĐÓNG HỘP, ĐÓNG LON, ĐỒ HỘP
- - MÁY VÀO HỘP - MÁY ĐÓNG HỘP - MÁY VÔ HỘP GIẤY
- - MÁY SÚC RỬA CHAI, LỌ - MÁY SẤY KHÔ CHAI, LỌ, LON, HỘP, BÌNH, HŨ, CAN, XÔ
- - MÁY CẤP CHAI - MÁY NẠP CHAI, LỌ, LON, HỘP, BÌNH, HŨ, CAN, XÔ
- - MÁY, ROBOT BỐC CHẤT XẾP HÀNG HÓA, BAO, THÙNG LÊN PALLET TỰ ĐỘNG
- - MÁY ĐÓNG ĐAI - MÁY ĐAI THÙNG CARTON - MÁY ĐÓNG ĐAI PALLET
- - MÁY ĐÓNG THÙNG CARTON - MÁY VÀO THÙNG GIẤY - MÁY VÔ THÙNG CARTON
- - MÁY DÁN BĂNG KEO - MÁY DÁN BĂNG DÍNH
- - DÂY CHUYỀN CHẾ BIẾN ĐỒ UỐNG, NƯỚC GIẢI KHÁT, NƯỚC ÉP TRÁI CÂY, SỮA, NƯỚC TĂNG LỰC
- - MÁY ĐÓNG GÓI
- - MÁY CHIẾT RÓT
- - MÁY ĐÓNG NẮP - MÁY SIẾT NẮP - MÁY VẶN NẮP
- - MÁY VIỀN MÍ LON, HỘP, HŨ - MÁY GHÉP MÍ LON, HỘP
- - MÁY DÁN NHÃN
- - MÁY BỌC MÀNG CO - MÁY RÚT MÀNG CO - MÁY CO MÀNG
- - MÁY DÁN MÀNG - MÁY HÀN MÀNG - MÁY SEAL MÀNG
- - MÁY QUẤN MÀNG
- - MÁY DÒ DỊ VẬT, KIỂM TRA VẬT THỂ LẠ, PHÁT HIỆN PHẾ PHẨM
- - MÁY KIỂM TRA NGOẠI QUAN SẢN PHẨM, PHÂN LOẠI SẢN PHẨM
- - MÁY MÓC NGÀNH THỰC PHẨM, ĐỒ UỐNG
- - MÁY MÓC NGÀNH DƯỢC MỸ PHẨM
- - THIẾT BỊ NÂNG HẠ, VẬN CHUYỂN SẢN PHẨM
- - MÁY IN PHUN DATE CODE, BARCODE, QR CODE, LOGO, MÃ VẠCH, SỐ SERI, SỐ LÔ - MÁY IN DATE
- - THIẾT BỊ TRAO ĐỔI NHIỆT - BỘ TRAO ĐỔI NHIỆT
- - NHÀ KHO THÔNG MINH - NHÀ KHO TỰ ĐỘNG


Lò chân không - Lò nung chân không - Lò nhiệt luyện chân không
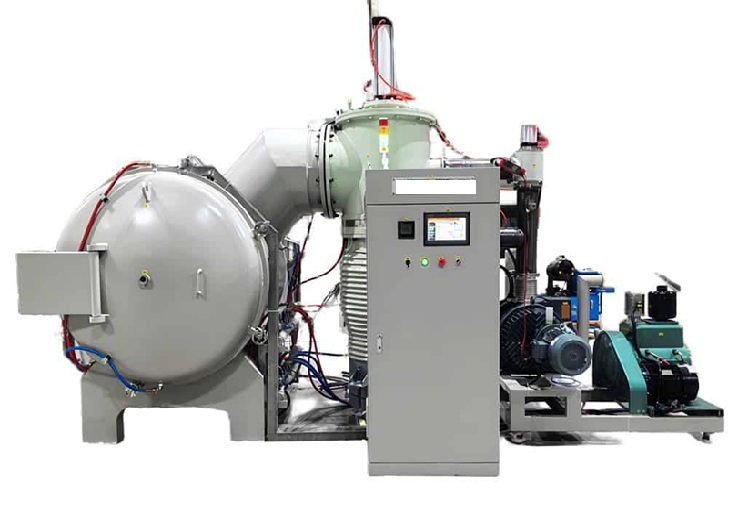
Lò chân không là giải pháp công nghệ đỉnh cao trong ngành cơ khí chế tạo, luyện kim màu và gia công vật liệu tiên tiến. Thiết bị này xử lý triệt để bài toán biến đổi cấu trúc cơ lý của các chi tiết cơ khí chính xác mà không làm biến dạng, khử cacbon hoặc oxy hóa bề mặt. Đối với các kỹ sư trưởng, bộ phận thu mua công nghệ và các chủ doanh nghiệp sản xuất phụ tùng công nghiệp nặng, việc làm chủ các thông số kỹ thuật của hệ thống nung áp suất âm là chìa khóa để nâng tầm chất lượng sản phẩm đạt tiêu chuẩn quốc tế khắt khe.
Bài viết này cung cấp phân tích kỹ thuật chuyên sâu về các dòng vacuum furnace công nghiệp thế hệ mới.
1. Định nghĩa lò chân không là gì?
Lò chân không là loại lò nung công nghiệp hoạt động trong môi trường áp suất âm cực thấp (được hút cạn không khí, tạo ra môi trường chân không từ khoảng 10-2 mbar đến dưới 10-5 mbar). Việc loại bỏ hoàn toàn các phân tử khí oxy, hydro và nitơ bên trong buồng nấu giúp bảo vệ kim loại khỏi các phản ứng hóa học bất lợi ở nhiệt độ cao.
Trong thực tế sản xuất và các tài liệu kỹ thuật chuyên ngành, thiết bị này còn được gọi bằng các tên như lò nhiệt luyện chân không, lò xử lý nhiệt chân không, lò nung chân không hoặc lò gia nhiệt chân không.
2. Ứng dụng thực tế trong cơ khí chính xác và công nghệ cao
Nhờ khả năng kiểm soát tuyệt đối bầu khí quyển nung, thiết bị này là lựa chọn bắt buộc trong các công đoạn xử lý vật liệu cao cấp:
- Ngành hàng không và vũ trụ: Tôi chân không, ram chân không các chi tiết tuabin, cánh quạt máy bay, bánh răng chịu tải nặng đòi hỏi độ bền mỏi tuyệt đối.
- Ngành chế tạo khuôn mẫu chính xác: Xử lý nhiệt cho các bộ khuôn dập nguội, khuôn dập nóng, khuôn đúc áp lực (vật liệu thép SKD11, SKD61, H13) giúp khuôn đạt độ cứng cao nhưng không bị biến dạng hình học hay nứt vỡ vi mô.
- Công nghệ bán dẫn và điện tử: Thiêu kết (Sintering) các linh kiện gốm kỹ thuật, linh kiện từ tính, linh kiện cấy ghép y tế (Titanium) và hàn thiếc chân không (Vacuum Brazing) các bộ tản nhiệt độ tin cậy cao.
3. Đặc điểm kỹ thuật và lợi ích cơ tính vượt trội
Đặc điểm cấu trúc cơ điện tử cao cấp
- Hệ thống bơm chân không đa tầng (Vacuum Pumping System): Kết hợp liên hoàn giữa bơm cơ học (Roughing pump), bơm tăng áp (Roots pump) và bơm khuếch tán (Diffusion pump) hoặc bơm phân tử (Turbomolecular pump) để rút cạn buồng đốt đạt độ chân không cao trong thời gian ngắn nhất.
- Buồng nhiệt dầm Graphite hoặc Kim loại quý: Khu vực gia nhiệt bên trong (Hot zone) sử dụng các thanh điện trở bằng chất liệu Graphite cao cấp hoặc kim loại chịu nhiệt tốt (Molybdenum, Tungsten), bọc lót nhiều lớp cách nhiệt sợi gốm tổng hợp bảo vệ vỏ lò.
- Hệ thống làm lạnh nhanh bằng khí áp lực cao (Gas Quenching): Tích hợp quạt thổi công suất lớn và bộ trao đổi nhiệt để phun dòng khí trơ (Nitơ hoặc Argon) áp lực cao từ 2 bar đến hơn 15 bar trực tiếp vào buồng để dập tôi nhanh kim loại lỏng.
Lợi ích sản xuất cốt lõi cho doanh nghiệp
- Bề mặt sản phẩm sáng bóng hoàn hảo: Chi tiết sau khi tôi nung đi ra giữ nguyên màu xám bạc nguyên bản của kim loại, không dính muội than, không dính lớp vảy oxit cứng. Doanh nghiệp triệt tiêu hoàn toàn công đoạn mài sửa hoặc phun bi làm sạch tốn kém sau nhiệt luyện.
- Không biến dạng biên dạng hình học: Nhiệt độ trong buồng lò được phân bố đồng đều tuyệt đối (sai số dưới ± 3oC) nhờ thuật toán điều khiển PID kỹ thuật số), giảm thiểu ứng suất nhiệt nội tại, giữ nguyên dung sai cơ khí chính xác cho chi tiết.
- Kiểm soát chất lượng đồng đều 100%: Toàn bộ chu trình áp suất, lưu lượng khí nạp, biểu đồ tăng nhiệt - giữ nhiệt - hạ nhiệt được máy tính SCADA ghi lại chi tiết, phục vụ mục đích truy xuất nguồn gốc chất lượng khắt khe.
4. Cấu tạo và nguyên lý hoạt động của lò chân không tôi khí
Cấu tạo chi tiết các module chức năng
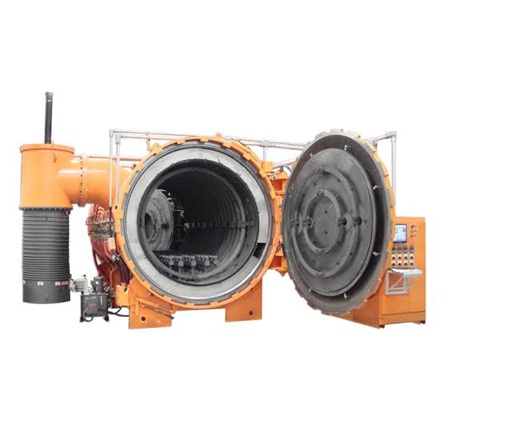
Hệ thống vacuum heat treatment furnace tiêu chuẩn bao gồm các phân khu module kết nối khép kín:
[Vỏ lò hai lớp áo nước làm mát] ──> [Hệ thống bơm chân không 3 tầng]
│
[Tủ điện điều khiển PLC / HMI] ──> [Buồng nhiệt Hot Zone (Molybdenum/Graphite)]
│
[Bình chứa khí trơ (Nitơ/Argon)] ──> [Quạt thổi khí tôi áp lực cao (Gas Quench)]
- Vỏ lò chịu áp (Furnace Shell): Chế tạo bằng thép chịu lực dày, kết cấu hai lớp có nước làm lạnh tuần hoàn chạy ngầm để giữ vỏ bên ngoài luôn mát mẻ an toàn.
- Hệ thống van và cảm biến chân không (Vacuum Valves & Gauges): Sử dụng các dòng van chặn chân không cao cấp kẹp cảm biến Pirani/Penning để đo áp suất âm thời gian thực.
- Tủ nguồn điều khiển công suất (Power Supply Unit): Hệ thống điều khiển Thyristor (SCR) tinh chỉnh dòng điện chạy qua thanh sấy nung giúp tăng nhiệt chính xác theo từng giai đoạn.
Nguyên lý vận hành kỹ thuật
Sản phẩm cơ khí được xếp vào giỏ đỡ và đẩy vào lòng buồng nhiệt -> Cửa lò đóng kín, chốt liên động thủy lực kẹp chặt gioăng cao su -> Hệ thống bơm chân không tự động khởi động để hút kiệt không khí đạt ngưỡng chân không cài đặt -> Các thanh gia nhiệt kích hoạt nâng nhiệt độ lò theo biểu đồ dốc lập trình sẵn -> Sau khi đạt nhiệt độ tôi và giữ nhiệt đủ thời gian làm đều tổ chức austenite -> Hệ thống ngắt gia nhiệt, lập tức nạp đầy khí trơ Nitơ áp lực cao vào lòng buồng -> Quạt tốc độ cao quay dội luồng khí lạnh xuyên qua chi tiết phôi để làm nguội nhanh đông cứng kim loại -> Kết thúc chu trình, máy xả áp suất bằng khí quyển để công nhân lấy thành phẩm ra ngoài.
5. Các thông số kỹ thuật cốt lõi cần lưu ý khi lựa chọn lò
Để phòng Thu mua và phòng Kỹ thuật thiết bị chọn đúng cấu hình công suất, cần soi kỹ bảng thông số kỹ thuật khắt khe sau:
|
Thông số kỹ thuật |
Ý nghĩa thực tế đối với nhà xưởng cơ khí |
|
Kích thước buồng chứa hữu dụng (W x H x L) |
Giới hạn không gian xếp đồ, quyết định chiều dài lớn nhất của chi tiết khuôn, trục dầm nạp vào. |
|
Tải trọng tối đa của mẻ nung (kg) |
Trọng lượng lớn nhất của khối phôi máy có thể nâng giữ ổn định ở nhiệt độ cao. |
|
Nhiệt độ làm việc tối đa (oC) |
Dải nhiệt đỉnh (thường đạt từ 1.200 oC đến 1.350 oC, một số dòng chuyên dụng lên tới 1.600 oC). |
|
Độ chân không giới hạn (Ultimate Vacuum) |
Áp suất âm sâu nhất lò có thể hút được (ví dụ: 10-3 mbar cho tôi thép, dải 10-5 mbar cho hàn dầm titan). |
|
Áp lực tôi khí tối đa (Quenching Pressure) |
Lực phun khí trơ tính bằng bar (ví dụ: 2 bar, 6 bar, 10 bar, 15 bar), áp lực càng cao tốc độ tôi cứng càng nhanh. |
|
Tốc độ rò rỉ chân không (Leak Rate) |
Chỉ số đánh giá độ kín cơ khí của vỏ lò (yêu cầu tiêu chuẩn cực thấp dưới mức 1 x 10⁻³ mbar/giờ). |
6. Hướng dẫn vận hành, bảo trì và bảo dưỡng định kỳ
Do lò vận hành kẹp dòng điện lớn, nhiệt độ siêu cao và áp suất chân không khắt khe, quy trình bảo dưỡng đòi hỏi tính kỷ luật tuyệt đối từ kỹ sư vận hành:
Lưu ý khi vận hành
- Tuyệt đối tẩy sạch dầu mỡ trên phôi: Trước khi xếp sản phẩm vào lò nung chân không, toàn bộ phôi bắt buộc phải qua máy rửa sóng siêu âm để tẩy sạch dầu làm mát hoặc dung môi gia công cắt gọt. Nếu phôi dính dầu lỏng chui vào lò, dưới nhiệt độ cao dầu sẽ hóa hơi bám dính phá hủy hệ thống thanh sấy Graphite và làm bẩn dầu bơm chân không.
- Kiểm tra độ sạch của khí trơ Nitơ: Khí Nitơ dùng để tôi làm mát kẹp bình chứa bắt buộc phải đạt độ tinh khiết cao trên 99.999%. Nếu khí lẫn tạp chất oxy hoặc hơi nước sẽ làm biến tính xỉn đen bề mặt chi tiết phôi ngay lập tức.
- Chu trình sấy lò định kỳ (De-gassing nung trống): Định kỳ hằng tuần khi không chạy hàng, cần vận hành một mẻ sấy lò trống lên nhiệt độ cao để gom hút sạch bong các phân tử hơi nước ngưng tụ dính trên vách bảo vệ.
Quy trình bảo dưỡng định kỳ
- Hằng ngày: Kiểm tra độ rò rỉ cơ khí của gioăng cao su cửa lò, lau chùi vết bẩn dính trên gioăng bằng cồn công nghiệp. Kiểm tra mực dầu và màu sắc dầu của bơm chân không cơ học.
- Hằng tuần: Kiểm tra độ cách điện giữa thanh gia nhiệt và vỏ lò. Vệ sinh bộ lọc bụi rỉ sắt kẹt trên đường ống dẫn khí vào bơm.
- Hằng tháng: Kiểm tra độ mòn, nứt vỡ của các chi tiết kẹp trong cụm Hot zone (ốc vặn, thanh gá). Thay thế dầu chân không mới nếu dầu bị biến tính đổi màu xám đục. Tra mỡ bôi trơn hút chân không chuyên dụng vào các trục van đóng mở.
7. Xu hướng phát triển công nghệ lò chân không mới
Công nghệ xử lý nhiệt chân không toàn cầu đang có bước nhảy vọt mạnh mẽ nhằm tiết kiệm năng lượng và nâng cao cơ tính vật liệu:
- Hệ thống lò chân không nhiều buồng liên hoàn (Multi-chamber Continuous Vacuum Furnace): Tách biệt buồng gia nhiệt nung độc lập với buồng tôi dầu/tôi khí qua hệ thống cửa sập kẹp chân không tự động. Phôi di chuyển tịnh tiến liên tục giữa các buồng giúp nâng cao năng suất nhà xưởng gấp nhiều lần lò đơn mẻ truyền thống.
- Công nghệ thấm các-bon áp suất thấp kẹp tôi khí (Low Pressure Carburizing - LPC): Cho phép phun lượng nhỏ khí gas axetylen C2H2 chìm vào lò ở trạng thái chân không nhiệt độ cao để thấm các-bon vào các lớp lõi ren hẹp của bánh răng sâu, tạo lớp thấm dầy sắc nét lý tưởng mà không dính bẩn muội than.
8. Câu hỏi thường gặp (FAQ) về thiết bị nung nhiệt luyện chân không
1. Sự khác biệt cốt lõi giữa tôi chân không và tôi lò điện trở thông thường quấn khí bảo vệ (Endothermic gas) là gì?
Trả lời: Lò khí bảo vệ vẫn còn sót lại một lượng phần triệu hạt oxy tự do, dễ gây ra hiện tượng thoát các-bon nhẹ ở bề mặt phôi (làm giảm độ cứng lớp da ngoài). Lò chân không hút cạn không khí, triệt tiêu hoàn toàn hạt oxy nên giữ nguyên mác các-bon phôi thép, độ cứng đồng đều tuyệt đối từ ngoài vào trong và sản phẩm sáng bóng không dính bẩn.
2. Tại sao khi dập tôi các sản phẩm bằng thép hợp kim tốc độ cao (thép gió HSS) bắt buộc phải dùng áp lực tôi khí lớn?
Trả lời: Thép gió hoặc các mác thép hợp kim đặc biệt đòi hỏi tốc độ làm nguội giới hạn phải cực nhanh để vượt qua mũi biểu đồ chuyển biến cơ tính TTT. Nếu áp lực quạt thổi khí trơ dưới 6 bar, tốc độ giải nhiệt chậm sẽ làm chi tiết phôi bị mất độ cứng lý tưởng. Các dòng lò dán nhãn tôi thép gió bắt buộc cấu hình tôi khí áp lực từ 10 bar đến 15 bar.
3. Tại sao gioăng cửa lò chân không không thể dùng loại cao su thông thường dán keo?
Trả lời: Gioăng cửa lò chân không chịu lực ép cơ học lớn để làm kín tuyệt đối áp suất âm sâu, đồng thời tiếp xúc nhiệt độ bức xạ hắt ra từ buồng hầm. Hệ thống bắt buộc sử dụng dòng gioăng đúc liền khối bằng vật liệu cao cơ dẻo chịu nhiệt cao như Fluorocarbon (Viton) và phải có rãnh nước làm mát chạy kẹp bo quanh rãnh gioăng cửa.
4. Khi nào doanh nghiệp nên ưu tiên chọn Buồng nhiệt Hot Zone bằng Kim loại (Molybdenum) hơn bằng Graphite?
Trả lời: Nên chọn buồng nhiệt kim loại Molybdenum cho các ứng dụng siêu sạch như sản xuất linh kiện cấy ghép y tế hoặc vật liệu bán dẫn điện tử cao cấp, do Graphite chịu nhiệt lâu năm có thể phát tán một lượng bụi các-bon siêu mịn bám vào sản phẩm. Ngược lại, đối với các xưởng nhiệt luyện khuôn mẫu, bánh răng cơ khí thông thường, lựa chọn buồng nhiệt Graphite mang lại chi phí đầu tư ban đầu rẻ hơn nhiều, độ bền cao và dễ thay thế phụ tùng sửa chữa.
5. Hiện tượng "Phóng điện hồ quang" trong lò chân không xảy ra do đâu?
Trả lời: Hiện tượng này xảy ra khi độ chân không trong lò nằm ở vùng áp suất không ổn định (theo định luật Paschen) kết hợp với điện áp cấp vào thanh gia nhiệt quá lớn hoặc do bụi kim loại bám dính vào các sứ cách điện của thanh gia nhiệt gây đoản mạch, tạo tia lửa phóng điện phá hủy vách lò. Hệ thống PLC của lò hiện đại cần có tính năng tự động ngắt nguồn dòng khi phát hiện áp suất rơi vào vùng rủi ro hồ quang.
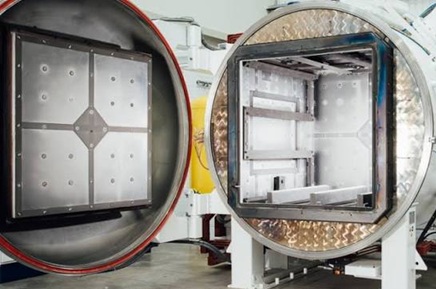
Công ty TNHH Công Nghệ ABM Việt Nam – Nhà cung cấp giải pháp lò chân không tự động, chất lượng cao uy tín hàng đầu
Để xây dựng một trung tâm nhiệt luyện cơ khí chế tạo vận hành đồng bộ đạt công suất đỉnh cao, bứt phá cơ tính linh kiện và đáp ứng hoàn hảo các tiêu chuẩn nghiệm thu khuôn mẫu của các tập đoàn FDI lớn, Công ty TNHH Công Nghệ ABM Việt Nam chính là đối tác công nghệ chiến lược tin cậy hàng đầu của doanh nghiệp bạn.
Chúng tôi chuyên sâu phân phối, thiết kế cải tiến và lắp đặt hệ thống lò chân không công nghiệp chất lượng cao, sở hữu những đặc tính cơ lý vượt trội:
- Chất lượng cơ khí đỉnh cao vượt thời gian: Toàn bộ vỏ buồng hầm chịu áp lực được gia công cơ khí dày kiên cố, các mối hàn kiểm tra khuyết tật nghiêm ngặt. Hệ thống cụm bơm hút chân không và các linh kiện cảm biến đo lường đều được nhập khẩu chính hãng từ các nhà chế tạo chuyên dụng hàng đầu toàn cầu (Đức, Nhật Bản), đem lại sự ổn định và độ bền vượt trội.
- Vận hành tự động hóa hoàn toàn thông minh: Tích hợp mượt mà hệ điều hành PLC kẹp giao diện HMI trực quan, tự động hóa chu trình liên hoàn khép kín từ hút áp âm sâu, nâng sấy nhiệt theo tầng lập trình, kẹp cảnh báo rò rỉ đa điểm bảo vệ an toàn 100% cho nhà xưởng xí nghiệp.
- Tốc độ gia nhiệt vượt trội & Hệ thống tôi khí siêu tốc: Thiết kế tối ưu cấu trúc Hot zone giúp phân bổ nhiệt lượng tăm tắp, kết hợp hệ thống quạt thổi khí trơ mô-men xoắn lớn, áp lực dập tôi khí nén cao áp dứt khoát, mang lại độ cứng hoàn hảo, tỷ lệ phế phẩm tiệm cận mức 0%.
- Đồng hành kỹ thuật chuyên sâu: Đội ngũ kỹ sư cơ điện tử giàu kinh nghiệm của ABM Việt Nam hỗ trợ doanh nghiệp trọn gói từ khâu khảo sát layout mặt bằng xưởng, tính toán kết cấu móng bệ lắp đặt, calib đo phân bố nhiệt lò nung đến dịch vụ cung cấp phụ tùng thanh sấy graphite, dầu chân không chuyên dụng thay thế luôn sẵn kho thần tốc.
Để đội ngũ kỹ sư chuyên sâu của ABM Việt Nam có thể tính toán chính xác lưu lượng tầng bơm hút và cấu hình áp lực xả tôi khí khí nén phù hợp nhất cho kế hoạch của bạn, vui lòng chia sẻ thêm:
- Sản phẩm linh kiện cụ thể bạn cần xử lý nhiệt luyện là gì (ví dụ: tôi khuôn dập thép SKD61, hàn chân không tản nhiệt nhôm, thiêu kết gốm điện tử, hay làm bền trục bánh răng hợp số)?
- Khối lượng sản lượng mục tiêu của một mẻ nung bạn mong muốn thiết bị xử lý được là bao nhiêu kilôgam và dải nhiệt độ tối đa yêu cầu trên quy trình kỹ thuật?
- Diện tích không gian mặt bằng dự định lắp đặt lò trong nhà xưởng của bạn có bị hạn chế về chiều cao trần lắp trục cẩu hay trạm biến áp cấp nguồn điện lực hiện tại không?

