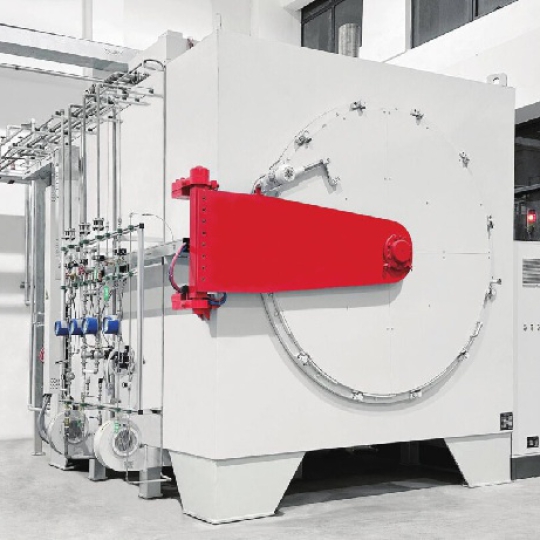
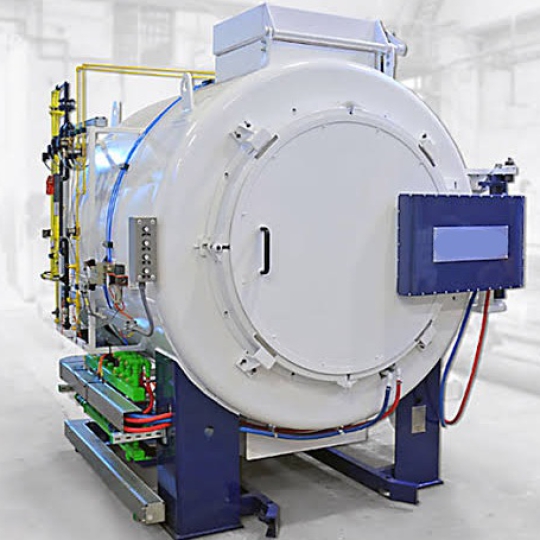
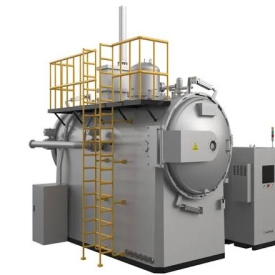
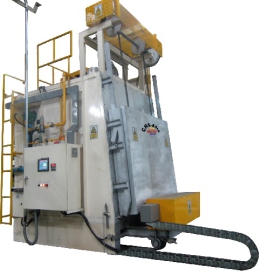
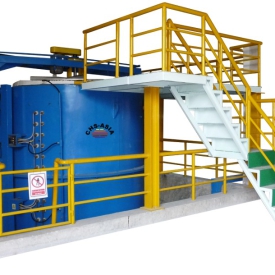
Lò thấm nitơ chân không – Vacuum Nitriding Furnace
Trong phân khúc cơ khí chính xác, chế tạo khuôn mẫu dập nguội, khuôn đúc áp lực và linh kiện thủy lực cao cấp, việc tăng độ cứng bề mặt mà vẫn duy trì được độ chính xác tuyệt đối về hình học là tiêu chuẩn bắt buộc. Công nghệ nhiệt luyện truyền thống thường để lại lớp oxit xỉn màu và gây biến dạng lớn. Để giải quyết triệt để bài toán này, lò thấm nitơ chân không đã ra đời và trở thành giải pháp hóa nhiệt luyện hàng đầu hiện nay.
Bài viết này cung cấp thông tin kỹ thuật chuyên sâu và các tiêu chí lựa chọn kinh tế, giúp bộ phận kỹ thuật, phòng thu mua và các chủ doanh nghiệp hiểu rõ hơn về thiết bị tiên tiến này.
1. Định Nghĩa Lò Thấm Nitơ Chân Không Là Gì?
Lò thấm nitơ chân không (tiếng Anh là Vacuum Nitriding Furnace) là thiết bị hóa nhiệt luyện vận hành trong môi trường áp suất thấp (chân không nhân tạo). Thiết bị này sử dụng khí Amoniac (NH3) tinh khiết làm nguồn cấp nitơ chính để khuếch tán các nguyên tử nitơ hoạt tính vào ma trận bề mặt thép ở dải nhiệt độ thấp (thường từ 480 độ C đến 580 độ C).
Môi trường chân không giúp loại bỏ hoàn toàn oxy, ngăn chặn hiện tượng oxy hóa bề mặt, mang lại độ chính xác cực cao và chất lượng lớp thấm đồng đều tuyệt đối. [4, 6]
2. Cấu Tạo Chi Tiết Của Hệ Thống Lò
Một hệ thống lò thấm nito chân không công nghiệp tiêu chuẩn bao gồm các cụm bộ phận công nghệ cao sau:
- Vỏ lò chịu áp suất âm: Thiết bị được thiết kế dạng buồng kín bằng thép chịu lực cao, tích hợp vách nước làm mát tuần hoàn bảo vệ bên ngoài.
- Buồng gia nhiệt (Hot Zone): Sử dụng các thanh điện trở chịu nhiệt cao kết hợp vật liệu cách nhiệt sợi gốm hoặc graphit, phân bố đa vùng nhiệt (Multi-zone) để tối ưu hóa độ đồng đều.
- Hệ thống bơm chân không: Gồm bơm thô và bơm tăng tốc Roots, có nhiệm vụ hút kiệt không khí, hạ áp suất trong lòng lò xuống mức chân không sạch trước khi bắt đầu nạp khí công nghệ. [6]
- Hệ thống nạp và kiểm soát khí có điều khiển: Tích hợp đầu đo sensor hydro (H2 sensor) tiên tiến để liên tục phân tích tỷ lệ phân hủy của NH3, từ đó điều chỉnh chính xác thế thấm nitơ (Nitriding Potential - Kn).
- Hệ thống làm nguội cưỡng bức: Quạt tuần hoàn công suất lớn kết hợp bộ trao đổi nhiệt khí-nước, cho phép làm nguội nhanh bằng khí Nito nén sau khi hoàn thành chu kỳ thấm.
3. Nguyên Lý Hoạt Động Của Công Nghệ Thấm Nitơ Áp Suất Thấp
Quy trình xử lý nhiệt trong lò diễn ra hoàn toàn tự động theo cấu trúc chu kỳ khép kín:
Hút chân không ➔ Gia nhiệt trong chân không ➔ Xử lý bề mặt kích hoạt ➔ Phun khí thấm (NH3) ➔ Kiểm soát xung/đối lưu ➔ Làm nguội cưỡng bức
- Hút chân không và Gia nhiệt: Chi tiết được xếp gá vào buồng lò. Hệ thống bơm hút sạch không khí để loại bỏ Oxy. Lò nâng nhiệt độ lên dải nhiệt độ austenit hóa thấp hoặc nhiệt độ ram (480 - 580 độ C).
- Kích hoạt bề mặt: Sử dụng một lượng nhỏ khí kích hoạt hoặc plasma công nghệ áp suất thấp để làm sạch màng oxit tự nhiên bám trên thép, chuẩn bị cho quá trình hấp thụ nitơ.
- Giai đoạn Thấm (Nitriding): Khí NH3 được nạp vào buồng lò ở áp suất thấp. Dưới tác dụng của nhiệt độ và bề mặt kim loại xúc tác, phân tử NH3 bị phân hủy tạo ra các nguyên tử Nitơ hoạt tính. Các nguyên tử này bám sát, hòa tan và khuếch tán sâu vào tổ chức thép, tạo thành lớp khuếch tán cứng vững.
- Làm nguội: Sau khi đạt đủ thời gian duy trì lớp thấm yêu cầu, hệ thống ngắt khí gas, xả khí Nito áp suất dương và quạt làm mát hoạt động để đưa chi tiết về nhiệt độ phòng một cách an toàn.
4. Ưu Điểm Vượt Trội Của Lò Thấm Nitơ Chân Không
So với phương pháp thấm nitơ thể khí truyền thống hoặc thấm muối, công nghệ chân không sở hữu những đặc tính kỹ thuật vượt trội:
- Biến dạng hình học tiệm cận bằng 0: Do quy trình thực hiện ở dải nhiệt độ thấp (dưới điểm chuyển biến pha của thép), kết hợp làm nguội bằng khí áp suất thấp, triệt tiêu hoàn toàn ứng suất nhiệt gây cong vênh khuôn mẫu hay trục dài.
- Bề mặt sáng sạch hoàn hảo: Môi trường chân không loại bỏ hoàn toàn nguy cơ oxy hóa. Chi tiết sau khi ra lò giữ nguyên độ bóng bề mặt, có thể chuyển thẳng sang công đoạn lắp ráp mà không cần qua bể mài hay đánh bóng lại.
- Kiểm soát tuyệt đối lớp trắng (White layer): Lớp hợp chất nitrua (lớp trắng) quá dày thường gây giòn và dễ bong tróc. Hệ thống sensor H2 điều khiển giúp kiểm soát độ dày lớp trắng theo đúng tiêu chuẩn kỹ thuật mong muốn.
- Thấm lòng sâu ưu việt: Áp suất thấp giúp các phân tử khí luồn lách và phân tán đều vào mọi vị trí phức tạp như lỗ blind hole, rãnh hẹp của khuôn đúc nhựa hay lòng xi lanh trục vít.
5. Phân Loại Và Ứng Dụng Thực Tế
Phân loại công nghệ
- Lò thấm nitơ chân không khí (Gas Vacuum Nitriding): Kiểm soát động lực học dòng khí thông qua áp suất và hệ thống sensor phân tích khí.
- Lò thấm nitơ Plasma (Ion/Plasma Nitriding): Sử dụng dòng điện áp cao tạo ra vùng phóng điện phát quang để ion hóa khí nitơ, phù hợp cho các mác thép không gỉ cao cấp đòi hỏi thấm chọn lọc (che phủ vùng không cần thấm dễ dàng).
Ứng dụng tiêu biểu
- Ngành khuôn mẫu: Khuôn dập nguội, khuôn rèn, khuôn đúc áp lực nhôm, khuôn đùn ép chất dẻo.
- Linh kiện cơ khí chính xác: Trục cam, trục khuỷu, bánh răng tốc độ cao, hệ thống van thủy lực, kim phun nhiên liệu ô tô, tay biên.
6. Lợi Ích Kinh Tế Cho Doanh Nghiệp
Đầu tư vào hệ thống lò xử lý nhiệt chân không mang lại bài toán hoàn vốn (ROI) nhanh chóng:
- Cắt giảm công đoạn gia công tinh: Loại bỏ chi phí mài, sửa khuôn sau nhiệt luyện do chi tiết không bị biến dạng và oxy hóa.
- Kéo dài tuổi thọ sản phẩm: Tăng khả năng chống mài mòn từ 2 đến 5 lần, nâng cao uy tín chất lượng sản phẩm của doanh nghiệp trên thị trường.
- Tiết kiệm nguyên liệu: Lượng khí NH3 tiêu thụ trong môi trường chân không áp suất thấp giảm tới 60-70% so với lò khí áp suất dương truyền thống.
7. Các Thông Số Kỹ Thuật Cơ Bản Cần Lưu Ý Khi Chọn Sản Phẩm
|
Thông số kỹ thuật
|
Y nghĩa và phạm vi lưu ý
|
|
Áp suất chân không giới hạn
|
Thường yêu cầu đạt dải từ 0.01 mbar đến 0.005 mbar để đảm bảo buồng nung sạch hoàn toàn trước khi gia nhiệt.
|
|
Độ đồng đều nhiệt độ
|
Phải đáp ứng tiêu chuẩn nghiêm ngặt như AMS 2750G Class 2 (sai số cộng trừ 5 độ C) nhằm đảm bảo mọi vị trí trên phôi đều đạt chiều sâu lớp thấm như nhau.
|
|
Hệ thống điều khiển thế thấm (Kn)
|
Cần chọn thiết bị tích hợp sensor H2 đo tự động trực tuyến (Online) giúp điều khiển tự động lưu lượng khí nạp.
|
|
Kích thước lòng lò và tải trọng
|
Phù hợp với kích thước đồ gá khuôn hoặc chiều dài trục tối đại của nhà máy.
|
8. Lưu Ý Khi Vận Hành – Bảo Trì – Bảo Dưỡng
- Thử độ kín khít định kỳ (Leak Rate Test): Phải chạy chương trình kiểm tra tốc độ rò rỉ chân không tự động hàng tuần để đảm bảo không có oxy lọt vào buồng lò.
- Kiểm tra hệ thống bẫy khí và lọc khí thải: Khí NH3 dư và khí H2 sinh ra trong quá trình phân hủy cần được dẫn qua hệ thống tháp trung hòa khí thải để đảm bảo an toàn môi trường.
- Hiệu chuẩn sensor đo khí và đầu dò nhiệt: Thực hiện hiệu chuẩn định kỳ 3 - 6 tháng một lần để duy trì độ chính xác của thuật toán tính toán chiều sâu lớp thấm.
9. Xu Hướng Phát Triển Và Công Nghệ Mới
- Thấm nitơ kết hợp oxy hóa bề mặt (Post-Oxidation): Sau khi thấm nitơ, một lớp màng oxit sắt (Fe3O4) siêu mỏng màu đen bóng được tạo ra ngay trong lòng lò. Lớp màng này giúp tăng tối đa khả năng chống ăn mòn trong môi trường muối mặn và tạo tính thẩm mỹ rất cao cho sản phẩm.
- Tích hợp phần mềm chuyên dụng thông minh: Hệ thống tự động thiết lập quy trình xử lý dựa trên thông tin đầu vào về mác thép, chiều sâu lớp thấm hữu ích (Nht) giúp người vận hành không cần có quá nhiều kinh nghiệm vẫn chạy máy an toàn.
10. Câu Hỏi Thường Gặp (FAQ)
Q1: Thép không gỉ (Inox) có thấm nitơ chân không được không?
- Trả lời: Có, tuy nhiên các mác thép không gỉ (như SUS304, SUS316) có mớp màng thụ động Cr2O3 rất bền. Sử dụng công nghệ kích hoạt bề mặt chuyên dụng trong lò chân không hoặc thấm nitơ Plasma sẽ phá vỡ lớp màng này để nguyên tử Nitơ khuếch tán vào trong.
Q2: Lớp trắng (White layer) ảnh hưởng thế nào đến chất lượng chi tiết?
- Trả lời: Lớp trắng gồm các pha hợp chất sắt-nitơ có độ cứng rất cao nhưng lại giòn. Với các chi tiết chịu tải trọng va đập lớn (như bánh răng, khuôn dập), lớp trắng quá dày sẽ gây mẻ bề mặt. Do đó, việc dùng lò chân không có kiểm soát thế thấm Kn là bắt buộc để khống chế hoặc triệt tiêu lớp trắng này.
Q3: Thời gian của một mẻ thấm nitơ chân không kéo dài bao lâu?
- Trả lời: Tùy thuộc vào yêu cầu chiều sâu lớp thấm (0.1mm đến 0.5mm) và mác thép. Thời gian giữ nhiệt thường dao động từ 4 giờ đến 24 giờ. [2]
Q4: Tại sao thấm nitơ chân không lại ít biến dạng hơn tôi chân không?
- Trả lời: Quá trình tôi chân không đòi hỏi nâng nhiệt cao (trên 800 độ C đến hơn 1000 độ C) làm thay đổi hoàn toàn tổ chức mạng tinh thể và nguội nhanh bằng khí áp lực cao. Trong khi đó, thấm nitơ được thực hiện ở nhiệt độ thấp (dưới 580 độ C), cấu trúc cốt của chi tiết không bị thay đổi nên độ biến dạng gần như bằng 0.
Q5: Vật liệu gá đặt chi tiết trong lò thấm nitơ chân không dùng loại nào tốt?
- Trả lời: Đồ gá thường sử dụng các loại thép hợp kim chịu nhiệt có hàm lượng Niken cao hoặc mạ lớp phủ bảo vệ để tránh việc đồ gá cũng bị thấm nitơ, gây giòn và nhanh hỏng hóc sau nhiều mẻ luyện.
Công Ty TNHH Công Nghệ ABM Việt Nam – Nhà Cung Cấp Lò Thấm Nitơ Chân Không Chất Lượng Cao Hàng Đầu
Nếu doanh nghiệp của bạn đang tìm kiếm một giải pháp hóa nhiệt luyện đột phá để nâng cao chất lượng bề mặt chi tiết cơ khí và khuôn mẫu, Công ty TNHH Công Nghệ ABM Việt Nam là đối tác chiến lược lý tưởng.
Chúng tôi chuyên cung cấp dòng sản phẩm lò thấm nitơ chân không thế hệ mới với những cam kết giá trị vượt trội:
- Công nghệ tự động hóa bậc nhất: Hệ thống tích hợp các sensor kiểm soát chất lượng dòng khí công nghệ chính xác, vận hành hoàn toàn tự động qua màn hình HMI thông minh, lưu trữ dữ liệu sản xuất trực quan phục vụ truy xuất nguồn gốc.
- Tốc độ cao và vận hành ổn định: Kết cấu lò tối ưu giúp chu kỳ nâng nhiệt và làm nguội diễn ra nhanh chóng, hệ thống bơm chân không công suất lớn hoạt động bền bỉ, liên tục với độ ổn định cao, giảm thiểu tối đa thời gian dừng máy (Downtime).
- Độ bền thiết bị vượt trội: Khung vỏ cơ khí và buồng nung cách nhiệt được chế tạo bằng vật liệu cao cấp chịu cường độ làm việc cao, kéo dài tuổi thọ thiết bị lên tới hàng thập kỷ.
- Hỗ trợ kỹ thuật toàn diện: Đội ngũ chuyên gia của ABM Việt Nam đồng hành cùng khách hàng từ khâu khảo sát, thiết kế may đo hệ thống, lắp đặt chuyển giao công nghệ cho đến dịch vụ bảo dưỡng, hiệu chuẩn định kỳ khắt khe.
Đầu tư hệ thống lò chân không từ ABM Việt Nam là giải pháp nâng tầm nội lực công nghệ, giúp doanh nghiệp tự tin tham gia vào chuỗi sản xuất công nghiệp phụ trợ chất lượng cao trên toàn cầu.
Hãy liên hệ ngay với Công ty TNHH Công Nghệ ABM Việt Nam để nhận tư vấn kỹ thuật chuyên sâu và giải pháp báo giá tối ưu nhất cho nhà máy của bạn!
Để các kỹ sư của ABM Việt Nam có thể đề xuất cấu hình hệ thống lò tối ưu nhất, xin vui lòng cho biết thêm một vài thông tin:
- Mác vật liệu thép chủ đạo của các linh kiện/khuôn mẫu bạn cần xử lý?
- Yêu cầu về chiều sâu lớp thấm hữu ích và độ cứng bề mặt (HV) mục tiêu là bao nhiêu?
- Kích thước chi tiết lớn nhất hoặc tổng sản lượng/khối lượng hàng (kg/mẻ) mong muốn?